幾何公差の【円筒度】について解説!
円筒度の記号や測定方法をサクッと確認しておきましょう。
それではさっそく参りましょう、ラインナップは目次からどうぞ 😉
円筒度とは?定義や記号を図解でわかりやすく
円筒度の定義
円筒度とは、軸形状の表面が仮想の円筒に入ることを指示する公差です。
真円でまっすぐにしたいときに用います。
円筒のゆがみを表すと覚えておけばOKです。
円筒度の記号と表示方法
円筒度の記号はこんな感じ 🙂
| 幾何公差名 | 記号 | 意味 | データムの有無 |
| 円筒度 |  |
【まんまる】と【真っ直ぐさ】を指定するもの
円筒のゆがみを表す |
無 |
またこの円筒度は、真円度と同じく半径の差を表すので、直径記号のΦはつけません。
表示方法は以下の図をご覧ください。
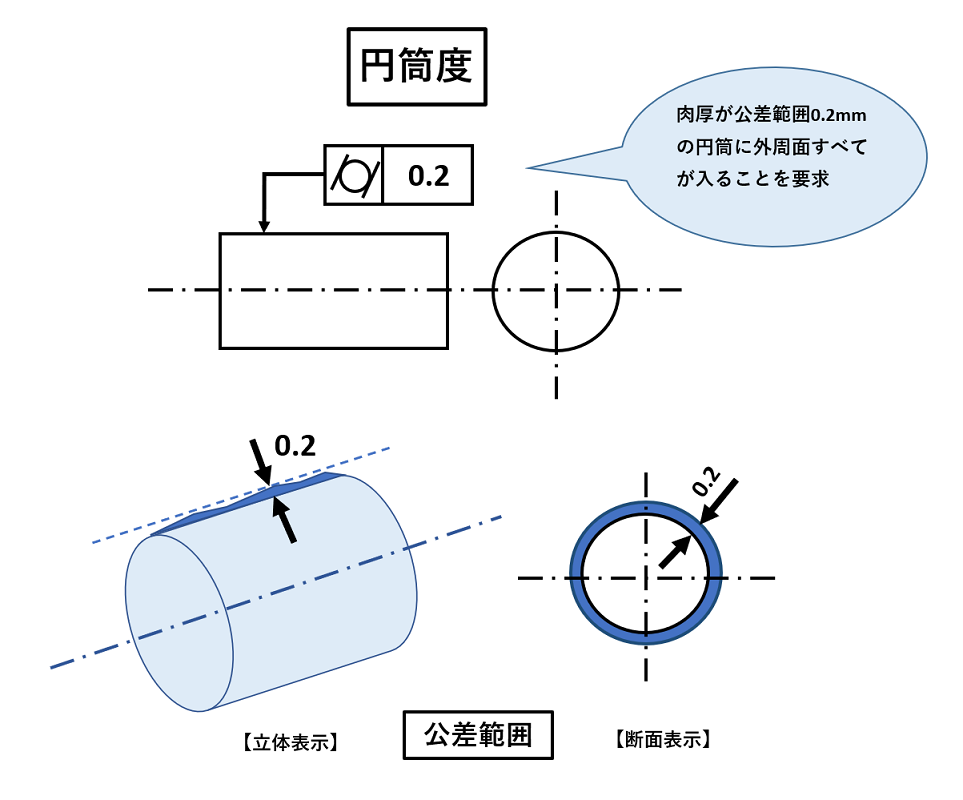
【円筒度(図解)】
円筒度の測定方法をわかりやすく解説
円筒度測定には、以下の3つの測定方法があります。
円筒度の測定方法
- Vブロック測定方法
- 箱型定盤
- 三次元測定機
円筒度の測定方法➀Vブロック
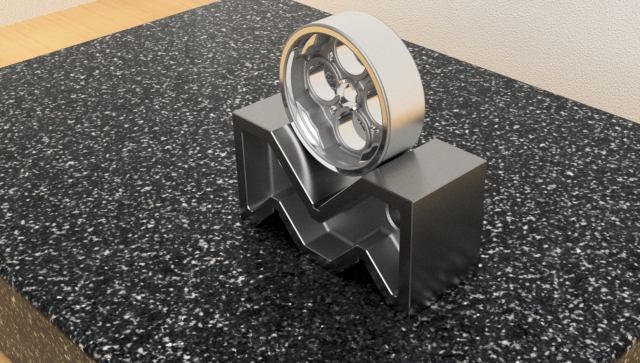
【イメージ画像:Vブロック】
Vブロックでの測定法というのは、対象物を1回転させ、軸と直角方向の差を測定し、必要数(箇所)の断面でくり返す測定方法です。
円筒度の測定方法②箱型定盤
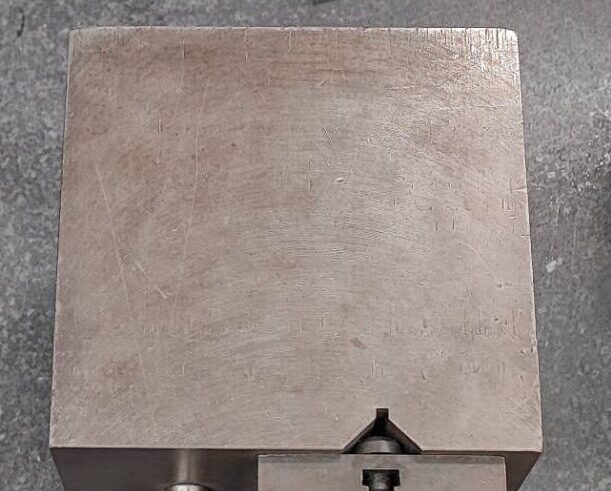
箱型定盤での測定は、1回転して直径の変化を測定し、必要箇所の断面でくり返す測定方法です。
この円筒度測定は、概念としては真円度測定と同じです。
円筒度の測定方法③三次元測定機

三次元測定機は、部品の形状をデータ上で立体的にとらえて様々な測定をすることが可能で、円筒度も測定できます。
JIS B 7440では【互いに直行する案内と、案内の移動量を求めるスケール及びプローブをもち、それぞれの移動量からプローブの三次元座標値を求めることができる機械】と定義されています。
三次元測定機による測定点の情報は、三次元の座標(X、Y、Z)として記録され、その座標情報を組み合わせることにより、二次元または三次元の幾何学要素を作成します。
寸法や公差などが測定可能です。
| 二次元の幾何学要素 | 線、面、円、点 |
| 三次元の幾何学要素 | 球、円筒、円錐、直方形 |
そして円筒度は、スタイラスを4カ所以上対象物に当てるだけで測定でき、さらに測定圧による誤差はほとんど発生せず、安定した測定結果を得ることができます。
また、スタイラスはさまざまな角度から当てることができるので、ハイトゲージ等では測定が困難な水平に固定できない対象物でも、正確に測定することができます。
測定ポイントを増やすと、測定範囲が広い場合でも高精度かつ安定した測定が可能です。
一方で三次元測定機は以下のとおりです。
測定器のタイプ、測定方法などにより呼称や分類方法が異なりますので注意してください。
| 設置方法による分類 | 据置型 |
| ポータブルタイプ | |
| 外観による分類 | 多関節アーム型 |
| 門型 | |
| 測定方法による分類 | レーザートラッカー |
| レイアウトマシン | |
| 接触型 | |
| 非接触型 |
円筒度と真円度の違い
一方、円筒度と似ている幾何公差としては真円度があります。
真円度とのちがいは以下のとおりです。
| 円筒度 | 真円度 |
| 面だけでなく立体的に規制されている | カットした面だけで判断を行うため、そりやテーパ形状への立体的な規制はない |
同じ公差域なら、円筒度の方がきびしい公差になります。
真円度については、また別記事で詳しく記載していますのでご確認ください。
円筒度の記号や測定方法について!真円度との違いもわかりやすくまとめ
円筒度とは、軸形状の表面が仮想の円筒に入ることを指示する公差
| 幾何公差名 | 記号 | 意味 | データムの有無 |
| 円筒度 | |
【まんまる】と【真っ直ぐさ】を指定するもの
円筒のゆがみを表す |
無 |
円筒度と真円度との違い
| 円筒度 | 真円度 |
| 面だけでなく立体的に規制されている | カットした面だけで判断を行うため、そりやテーパ形状への立体的な規制はない |
| 幾何公差名 | 記号 | 意味 | データムの有無 |
| 真円度 | 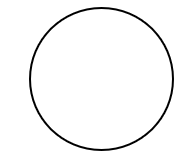 |
【まんまるさ】を指定するもの
軸や穴・円錐などの円形断面の丸みを表す |
無 |
円筒度の測定方法
- Vブロック測定方法
- 箱型定盤
- 三次元測定機
以上です。
ありがとうございましたー!